 コンテンツにスキップ

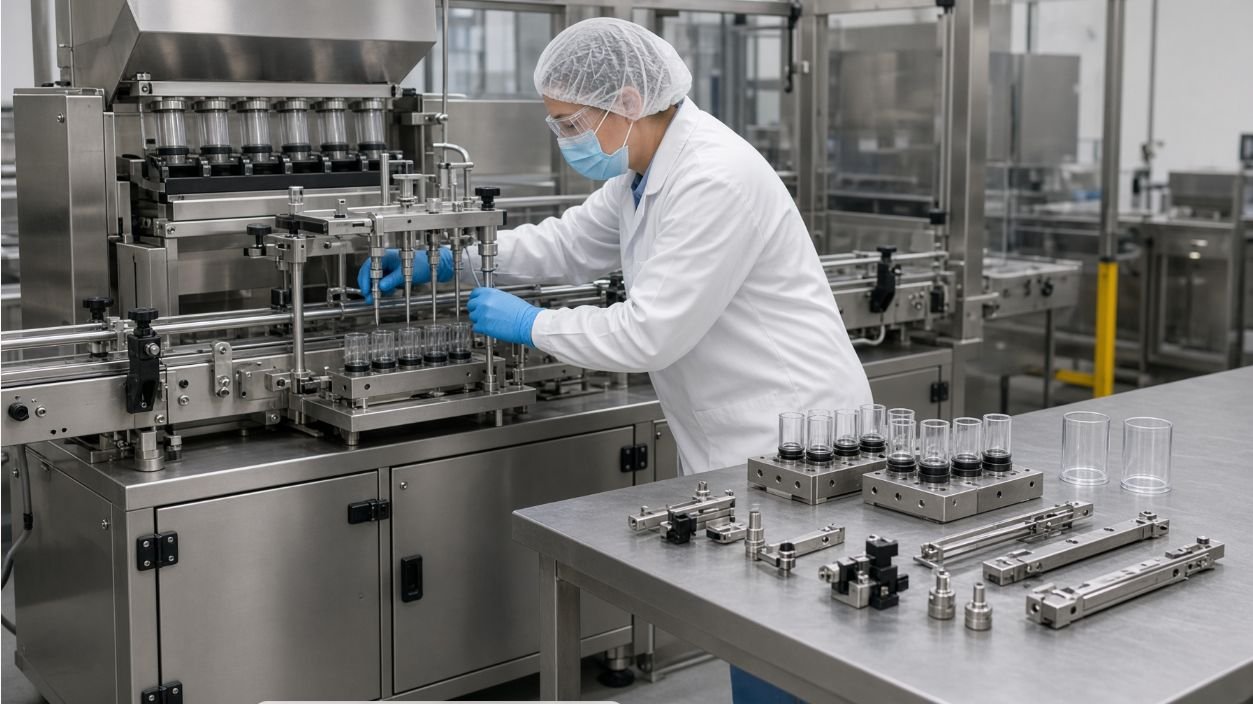
1つのラインで2~3種類のジェルベイトシリンジサイズを充填することは珍しくありません。OEM/プライベートブランドメーカーは、午前中に30gの標準カートリッジを充填し、午後に10gの消費者向けシリンジを充填する一方、地域ブランドは、同じバレル形状でゴキブリ用とアリ用の両方のベイトを充填します。技術的な問題は、ラインが、投与ヘッドを分解したりコンベアを再構築したりすることなく、これらのフォーマット間で切り替えられるように設計されているかどうかです。ほとんどのジェルベイトシリンジ充填ラインは、単一の構成で販売され、後から複数のサイズに対応することが想定されています。この2つの間のギャップが、切り替え時間、不良品、初回ロットの欠陥によるコストが発生する部分です。
この記事では、実際に同一ラインを共有できるフォーマットをグループ化する方法、フォーマット切り替え時に物理的に変更する必要があるもの、変更部品や設定を事前に準備する場所、そして切り替え作業が繰り返し発生する生産リスクとならないように、切り替え作業を記録および検証する方法について解説します。
何よりもまず、形状と線量に基づいてグループ分けを行う
最初の計画上の課題は「何が変わるか」ではなく「何が共通しているか」です。2種類のジェルベイトシリンジは、公称サイズが異なる場合、迅速な変更が不可能なほど異なる場合もあれば、器具の交換で数分で対応できるほどほぼ同じ場合もあります。ラインの構築や拡張前にフォーマットをグループ化することで、切り替え作業が管理された活動になるか、あるいは繰り返し発生するエラーの原因となるかが決まります。
重要なグループ分けの要素:
- 銃身の外径と長さ。 コンベアの幅、スターホイールのピッチ、ノズルの到達距離、およびインデックスステーションの形状を制御します。
- チップ/ノズル接合部。 同じバレル長であっても、4mmチップ、5mmチップ、ルアー式チップでは、それぞれ異なるノズルホルダーとカットオフ設定が必要です。
- 留め具のスタイル。 ねじ込み式キャップ、圧入式キャップ、圧着式キャップはそれぞれ専用の装着・保持ステーションが必要です。
- ピストン/プランジャー供給状態。 あらかじめ挿入されたピストン、ライン上に落下した緩んだピストン、充填後に組み立てられたプランジャーロッドによって、関係するステーションの数が変わります。
- 投与量。 1gの単回投与用シリンジと30gのバルク充填用シリンジは、同じ計量要素の投与ストローク範囲の両端に位置するため、同じポンプでは両方の投与量に対応できない場合があります。
5つの項目すべてを共有するフォーマットは、通常、治具の交換とレシピの変更で対応できます。これらの項目のうち3つ以上が異なるフォーマットの場合は、別の話し合いが必要となり、場合によっては専用のラインが必要になることもあります。最もよくある間違いは、ラベルが似ているという理由だけで、異なるサプライヤーの2つの「30g」シリンジを同じフォーマットとして扱うことです。実際のバレル、フランジ、チップは、同じ交換部品と互換性がない場合があります。
供給側および位置決め側の変更部品を特定する
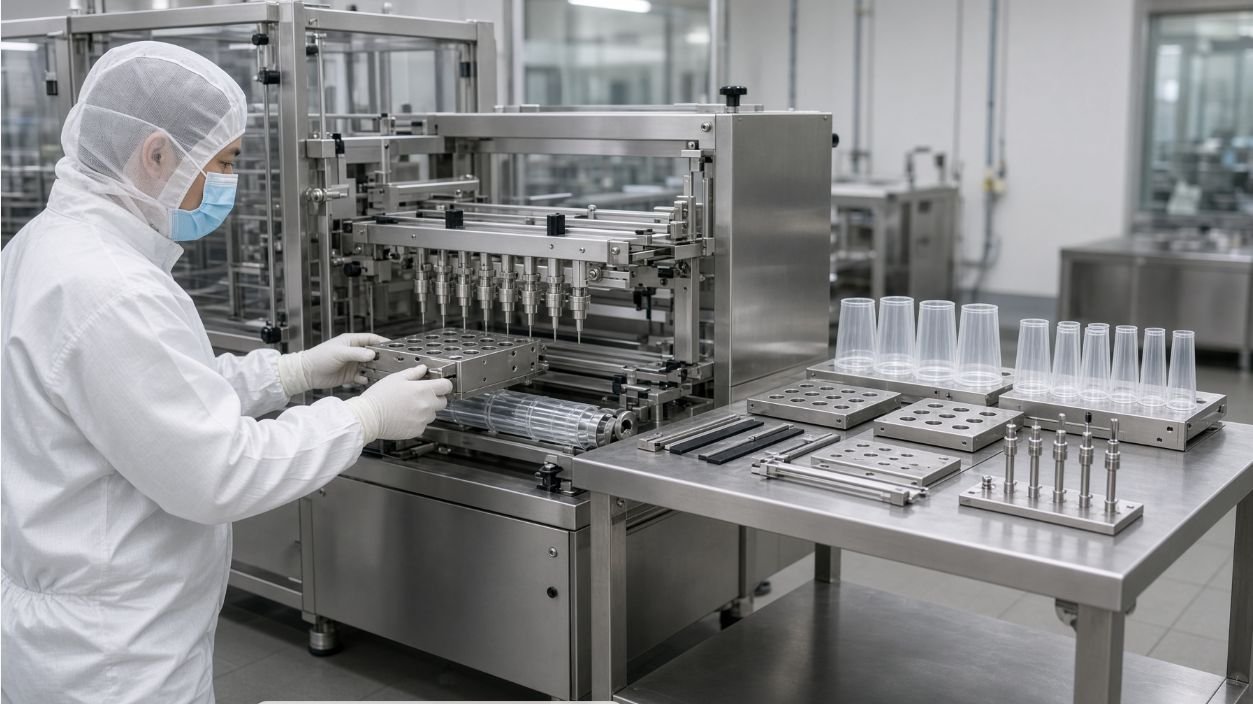
フォーマットがグループ化されると、物理的な変更部品はラインの2つの部分、すなわち供給/位置決めと分注/組み立てに分けられます。それぞれの部分には独自の変更部品と変更時間があり、それらはほとんど同じではありません。変更が発生する前にそれらを紙に書き出して計画することで、90分かかる予定外の停止作業を、記録された20分の手順に短縮することができます。
供給および位置決め部品には通常、以下のものが含まれます。
- バルクホッパーまたはトレイ。 1つのバレル長に合わせたサイズのホッパーでは、バラバラの注射器やあらかじめ向きが決められた注射器が正しく供給されるように、取り外し可能なインサートまたは交換可能なトレイが必要になる場合があります。
- バルクコンベアおよび事前方向付けレール。 幅、レール間隔、およびあらゆる方向に関する特徴は、バレル径に依存します。
- 注射器用ホルダー、キャリア、またはスターホイール。 これらは、バレルを計量ポイントに保持し、インデックスピッチを設定します。ピッチの変更は、コンベア全体に影響を及ぼすため、ライン上で変更する項目の中で最もコストのかかるものの1つです。
- センタリングおよびレジスター固定具。 ノズル下のバレルを位置合わせする治具はバレルごとに専用設計されているため、バレルの長さが2mm異なるだけでも位置合わせが許容範囲外になってしまう。
- 閉鎖された給油装置と線路。 キャップ供給ボウル、キャップトラック、キャップ装着チャックはそれぞれ、1種類のキャップスタイルと1種類のキャップ向きに対応したサイズの部品を保持します。
新しい生産ラインを導入する際に役立つ作業として、レイアウト図上に、フォーマット変更時に物理的に移動するすべての部品をマークしておくことが挙げられます。取り外して交換する部品はすべて変更対象部品であり、調整するだけで交換しない部品は設定部品です。生産ラインは、変更作業中に部品を探し回ることなく、変更作業開始前に変更対象部品を整理、ラベル付け、準備しておくように設計する必要があります。
投与および組み立て側で何を移動させる必要があるかを決定する
調剤と組み立ては切り替え作業のもう半分であり、ほとんどの設定はここで行われます。原則は同じです。フォーマット間で変わらないものは交換し、変わるものは調整します。危険なのは、オペレーターが計画された手順を実行するのではなく、不具合を追及しようとして、前のフォーマットで正しく設定されていたネジを回してしまうなど、過剰調整してしまうことです。
投与および組み立て側における一般的な交換部品と調整事項:
- 計量ノズルとノズルホルダー。 部品を交換するか、同じノズルを再利用する場合は、カットオフ距離とサックバック距離をリセットしてください。
- ピストン挿入ステーション。 挿入深さ、挿入速度、および通気装置は設定項目であり、ピストン径が変わる場合はピストンボウルまたは送りトラックを交換する必要があります。
- 閉鎖部の設置と保持。 チャックまたはヘッドを交換して、クロージャーのスタイルを変更する。キャップのトルクまたは圧入力をレシピパラメータとして使用する。
- 検査・不合格判定ステーション。 視力検査と体重検査のレシピはフォーマット固有のものであり、切り替え時に選択する必要があり、その場で編集することはできません。
- コーディング、ラベル付け、シリアル番号のパターン。 これらはレシピレベルの変更ですが、忘れやすいので、変更シートに記載しておくべきです。
正しい手順は通常、まず機械部品の交換、次にレシピの変更、最後に初回チェックを行うことです。これ以外の手順で行うと、新しく再調整されたラインで古いレシピが実行されたり、以前のフォーマットの治具で新しく設定されたレシピが実行されたりすることで、無駄な生産が発生する傾向があります。
最初のチェックは、古い形式ではなく、新しい形式に合わせて作成してください。
初回チェックは、切り替え作業の最後に必ず行われる安全策であり、通常は最も頻繁に使用されていたフォーマットに基づいて設計されています。しかし、ここに問題があります。設定エラーが最も発生しやすいのは、新たに開始されるフォーマットであり、チェックはそのフォーマットに重点を置くべきです。「回線が稼働している」ことを確認するだけの初回チェックは、チェックとは言えません。それは単に電源が入っていることを確認するだけです。
フォーマット変更後に最初に確認すべき便利な項目:
- 樽の配置。 運転開始前に少なくとも5個のサンプルで、バレルが所定の位置に完全に収まり、フランジが位置合わせされ、先端がノズル経路の下にあることを確認する。
- 短時間で重量を充填する。 合意された目標値と許容値に対して、連続するN個のユニットの重量を測定し、傾向が安定するまでそれらを脇に置いておく。
- ピストンシートと閉鎖部の品質。 同一の短いサンプルを用いて、挿入されたピストンと取り付けられたクロージャーを検査し、目に見える隙間、ねじれ、または密閉されていないキャップがあるユニットはすべて不良品とする。
- サイクルタイムと予想値の比較。 サイクル時間がレシピの想定値と一致していることを確認してください。サイクル時間が遅い場合は通常、治具が引っかかっていることを意味し、速い場合は通常、センサーが部品を認識しなくなったことを意味します。
- コーディングおよびラベル貼付。 同じ短いサンプル上で、印刷物またはラベルを新しいフォーマットのアートワークとコードと照合して確認してください。
それら5つの項目が記録され、承認された場合にのみ、生産ラインは本格稼働に入るべきである。それまでは、すべての製品が初回ロットの不良品となる可能性がある。
切り替え手順を記録し、検証することで、再現性を確保します。
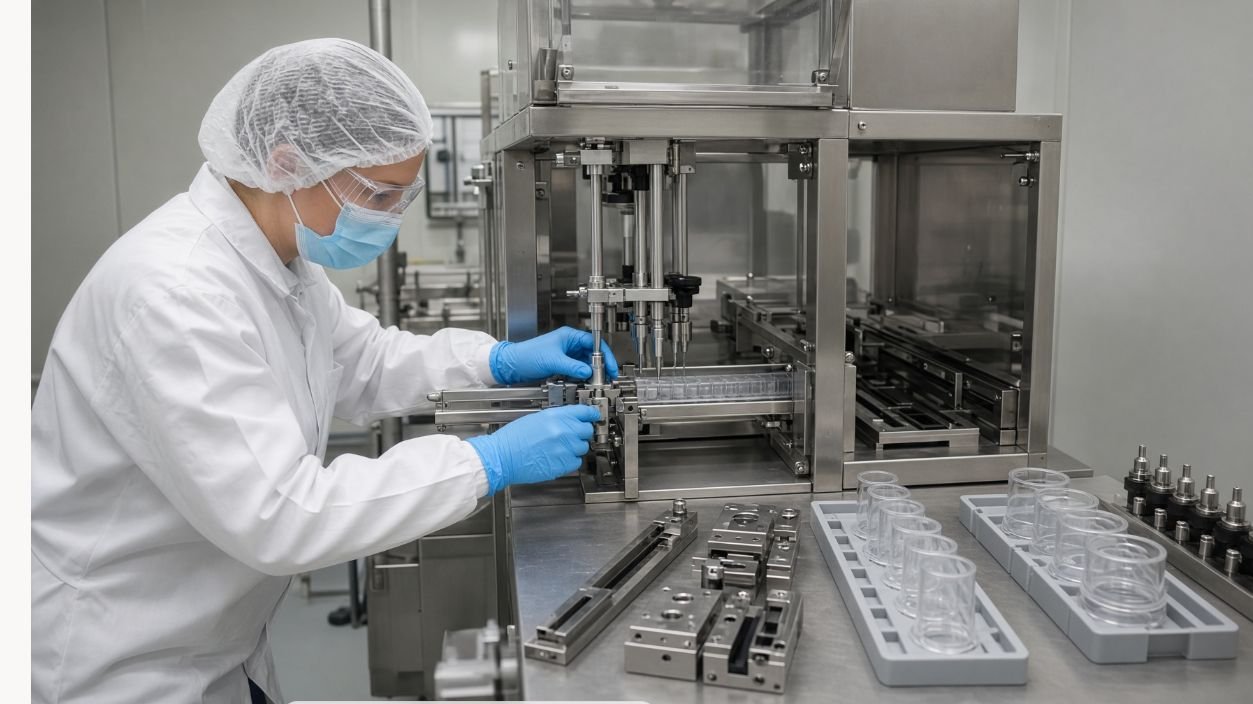
記録されていない段取り替えは、次回同じ手順でやり直さなければならない段取り替えとなる。記録の形式よりも一貫性が重要だ。同じラインの段取り替えでは毎回同じ種類の記録を作成し、次の作業員、次のシフト、次の監査担当者が何が起こったのかを把握し、それに基づいて行動できるようにする必要がある。
切り替え記録に最低限記載すべき項目:
- 左側のフォーマットと開始側のフォーマットがあり、それぞれの側にバッチ/ロットの製品とパッケージが配置されている。
- 交換部品は、部品番号とシリアル番号で識別され、摩耗や破損を追跡できるように保管されます。
- レシピまたは設定が、バージョン情報とともに、以前の形式のレシピと比較して読み込まれました。
- 最初のチェック結果。値は記録されるが、要約はされない。
- ライン停止から最初の合格品が出るまでの時間、および段取り替え期間中の不良品数。
- 逸脱または異常があった場合、講じられた措置および責任者を明記してください。
記録を有効活用するための運用ルールは2つあります。まず、記録上の段取り替え時間は合意された目標時間と一致する必要があります。一致しない場合は、その差はプロジェクトの入力事項であり、謝罪すべき失敗ではありません。次に、段取り替え後の最初のバッチは生産トラベラーにフラグを付け、後工程が工具交換後の最初のバッチと同様に慎重に取り扱うようにします。
よくあるリスクとミス
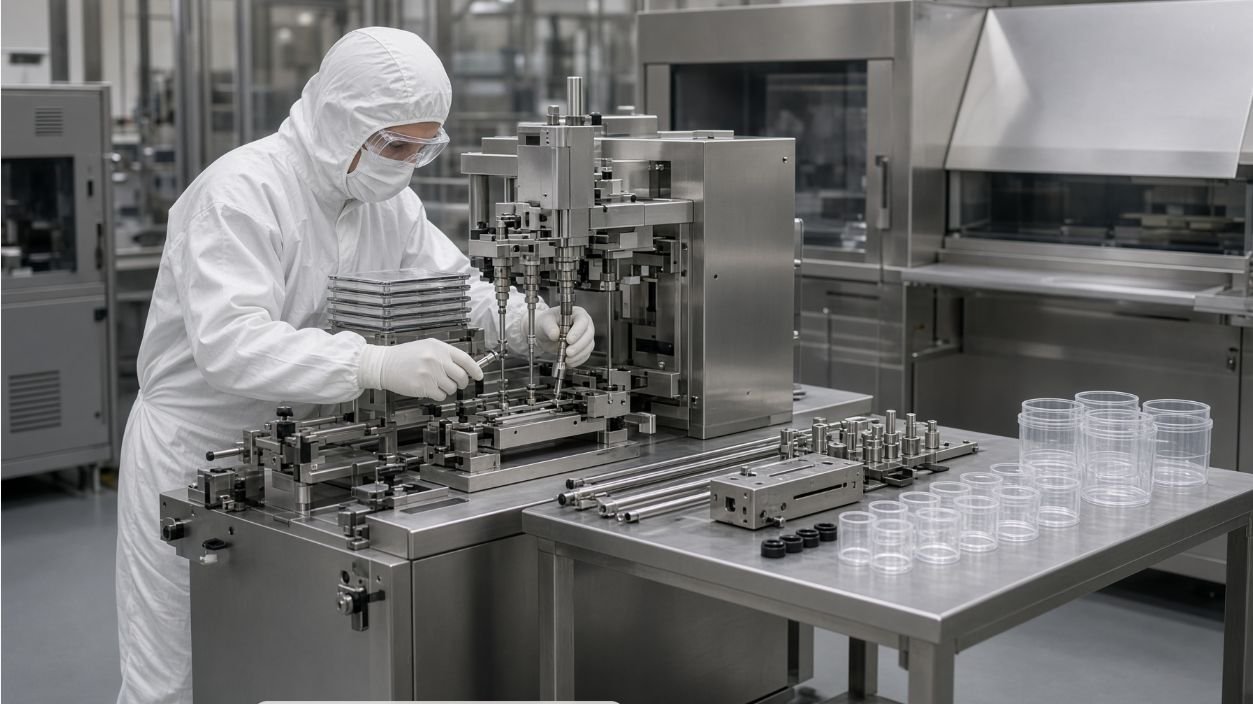
- 形状ではなく、ラベルに基づいてフォーマットをグループ化する。 異なる供給元から入手した2本の「30g」シリンジは、寸法にかなりの相違がある場合があり、レシピの充填だけでなく、完全な再調整が必要になる可能性がある。
- 投与量の範囲が正反対のフォーマット間で、投与量に関する要素を共有する。 30g用のポンプは、1g用のポンプとしてはほとんどの場合適していません。ストローク、吸引力、解像度は互換性がないためです。
- コーディングと検査の手順を忘れてしまう。 機械的な製造ラインは準備が整っていても、検査やコーディングが以前の方式のままになっている場合があり、工場から出荷される最初の製品が誤ったバッチコードのまま市場に出回ってしまう可能性がある。
- 最初のチェックを形式的なものとして扱う。 以前のフォーマットに重点を置いたチェックでは、新しいフォーマットで発生しやすい欠陥を見落としてしまう。
- 変更部品の事前準備は行いません。 フォーマット変更の合間に適切な照明器具を探し回るオペレーターのせいで、20分の切り替え時間が90分の予定外の停止時間になってしまう。
- どの部品が使用されたかの記録はない。 記録がなければ、摩耗や破損を追跡することはできず、次の交代時にも同じ即興的な対応が繰り返されることになる。
King Packがこのアプリケーションをどのようにサポートしているか
King Pack Machinery(無錫キングパック/無錫景派機械有限公司、2009年設立、20年以上の業界経験を持つコア技術チームを擁する)は、ゲルベイトシリンジのフォーマット変更を、設置後に後付けするのではなく、ラインの構成機能としてサポートしています。関連するサポート内容は以下のとおりです。
- 見積もり前にフォーマットのグループ化を確認します。 キングパックは、機器の仕様を確定する前に、購入者が所有する注射器の全製品ラインナップを精査し、交換部品を共有できるフォーマットと、別々のラインが必要なフォーマットを特定します。
- 変更部品は整理され、事前に準備されている。 マルチフォーマット対応の製品ラインが販売される場合、対応する各フォーマット用の交換部品は、切り替え期間前に事前に準備できるよう、ラベルが貼られ整理された状態で供給されます。
- レシピ管理とバージョン管理。 充填、分注、検査、コーディングのレシピはフォーマットコードによって保存および読み込まれるため、切り替え時には、その場でレシピを編集するのではなく、既知のレシピが読み込まれます。
- まず最初に、プロトコルのサポート状況を確認してください。 合意されたフォーマットに準拠した初回点検手順書の草案が製品ラインに付属しています。手順書からの逸脱は、受入試験チェックリストに記載されているFAT記録セットに準拠し、所有者と日付とともに記録されます。
キングパックは、切り替え時間をマーケティング上の数値として提示していません。切り替え時間は、フォーマット、合意された変更部品、ロードされたレシピ、およびラインを操作するオペレーターによって左右されるプロジェクトの成果です。その結果は、パンフレット上の主張ではなく、実行された記録という形でラインと共に伝達されるべきものです。
結論
ジェルベイトシリンジ充填ラインが複数のフォーマットに適切に対応できるのは、切り替えが繰り返し発生する生産上の予期せぬ問題ではなく、構成済みの機能として扱われる場合のみです。フォーマット変更が始まる前に、グループ化、変更部品の識別、レシピ管理、初回チェック、記録といった作業が行われます。これらが整っていれば、切り替えはフォーマット間の制御された移行となります。そうでない場合、切り替えのたびに、購入者にとって最もコストのかかるシフトで、小規模で繰り返しのトレーニングセッションが発生します。
フォーマット変更の計画はお済みですか?図面付きの全シリンジ製品一覧、フォーマット間のバッチスケジュール、検査およびコーディング要件をお送りいただければ、変更計画と手順書を作成いたします。
清掃、保守、設備点検、および切り替え点検
シリンジ充填機の保守および清掃は、ホッパー、ポンプ、バルブ、ホース、計量室、ノズルなど、製品が接触する箇所や液だれする可能性のある箇所すべてを対象とする必要があります。機器チェックリストは、顧客が承認した清掃検証およびリリース手順とは別に保管してください。
| 確認事項 | 重要性 | 証拠 |
|---|---|---|
| 製品と粘度 | 供給、投与量、ノズル動作を制御します | 製品に関する注意事項と代表的なサンプル |
| 注射器と蓋 | フォーマット処理とアセンブリ順序を定義します | 図面、コンポーネント、フォーマットマトリックス |
| 試験および受入 | 提案された範囲がどのように証明されるかを示します | FATプロトコル、記録、およびオープンポイントログ |
FAQ
再起動前に確認すべきことは何ですか?
製品接触部品、シール、ラインクリアランス、再組み立て、ユーティリティ、レシピまたはフォーマット設定、および必要な再起動記録を確認してください。
フォーマット変更はどのように文書化すべきでしょうか?
新しいフォーマットに関して、削除およびインストールされた部品、設定、チェック項目、サンプル、逸脱事項、およびリリース責任を一覧表示します。
